Cút hàn inox
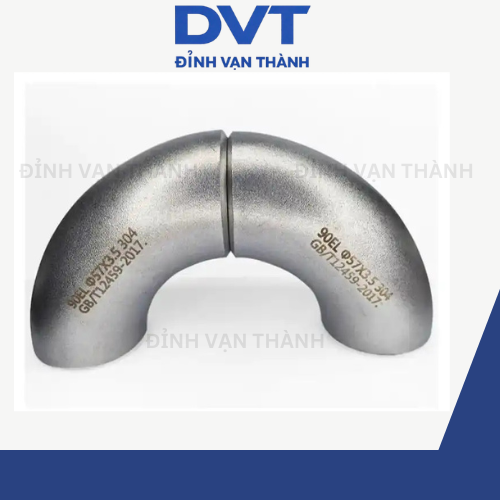
Các cút hàn inox 304 là các phụ kiện kim loại được sử dụng trong hệ thống đường ống để thay đổi hướng của đường ống. Chúng được làm bằng thép không gỉ 304 và có các đặc tính như khả năng chống ăn mòn và chịu áp suất cao. Nó được sử dụng rộng rãi trong các lĩnh vực hóa chất, xây dựng, dầu khí, sản xuất máy móc và xử lý nước, và có thể đáp ứng nhu cầu định tuyến lại đường ống của nhiều kịch bản công nghiệp khác nhau.
Các phụ kiện đường ống được phân loại thành các loại như 45°, 90° và 180° theo góc quay và thành hai loại bán kính cong: bán kính dài (1,5D) và bán kính ngắn (1,0D). Phương pháp kết nối chính là hàn, ngoài ra còn có các kết nối mặt bích và ren. Hàn đòi hỏi phải đảm bảo tính nhất quán về vật liệu ống và xử lý trước khi vát mép. Các sản phẩm tuân thủ các tiêu chuẩn quốc gia, tiêu chuẩn Mỹ, tiêu chuẩn Đức và các tiêu chuẩn quốc tế khác. Quy trình sản xuất bao gồm các công nghệ như đẩy, ép và rèn. Thông số kỹ thuật bao gồm đường kính từ DN15 đến DN500 và độ dày thành từ 0,8 đến 12 mm. Một số mô hình có thể được tùy chỉnh để đáp ứng nhu cầu của các tình huống đặc biệt, chẳng hạn như máy móc thực phẩm và thiết bị y tế. Trong thực tế sử dụng, cút này có thể bị nứt do ăn mòn ứng suất trong môi trường ăn mòn cụ thể, có liên quan đến các yếu tố như chất lượng mối hàn và ứng suất dư.
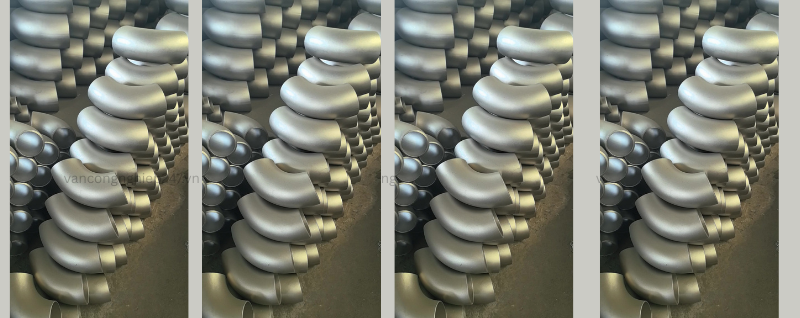
Thông số kỹ thuật: Cút hàn inox
- Vật liệu: Inox 201 / 304 / 316 / 316L
- Kích thước: DN15 – DN500
- Góc cút: 45°, 90°, 180°
- Bán kính: LR (1.5D), SR (1D)
- Độ dày: SCH5S – SCH160
- Kiểu kết nối: Hàn đối đầu (Butt weld)
- Tiêu chuẩn: ASTM, JIS, DIN, GB
- Ứng dụng: Hệ thống đường ống công nghiệp, nước, hóa chất, dầu khí, thực phẩm
Giới thiệu cút hàn inox
Cút nối: Trong hệ thống đường ống, là một phụ kiện dùng để nối hai đoạn ống có đường kính danh nghĩa giống hoặc khác nhau, đồng thời cho phép đường ống thay đổi hướng theo một góc nhất định.
Các cút nối có thể được phân loại như sau: theo góc, các loại phổ biến nhất là 45°, 90° và 180°. Ngoài ra, còn có các loại góc không tiêu chuẩn như 60° hoặc các góc đặc biệt khác tùy theo yêu cầu thiết kế của từng hệ thống và từng dự án cụ thể.
Các phương pháp kết nối với đường ống bao gồm: hàn trực tiếp (phương pháp phổ biến nhất), kết nối mặt bích, kết nối ren và kết nối kiểu ống lồng, tùy thuộc vào điều kiện làm việc, áp suất và yêu cầu kỹ thuật của hệ thống đường ống.
Phân loại cút hàn inox
Theo quy trình sản xuất, cút hàn inox có thể được chia thành: cút hàn inox hàn, cút hàn inox dập và cút hàn inox đúc.
Dựa trên vật liệu, chúng được phân loại như sau: thép cacbon, thép đúc, thép hợp kim, thép không gỉ (304, 316, 310, 321, 301), đồng, hợp kim nhôm, v.v. (Tuy nhiên, các nhà máy chế biến nhỏ chủ yếu sản xuất các sản phẩm rèn nguyên khối.)
Các phương pháp sản xuất có thể được phân loại như sau: ép, dập, rèn và đúc. (Ngày nay, rèn nguyên khối thường là phương pháp phổ biến nhất.)
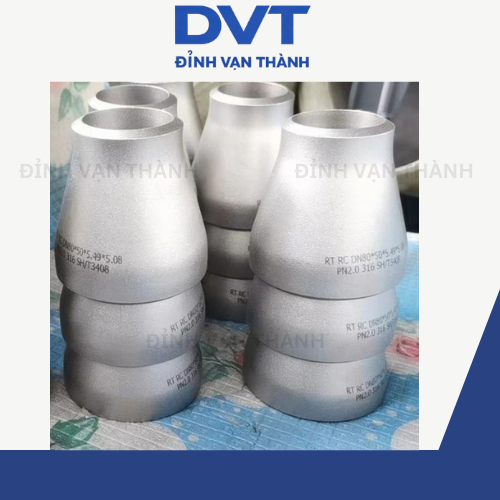
Các cút hàn inox 304 có thể được chia thành cút hàn inox đường kính bằng nhau và cút hàn inox đường kính không bằng nhau. Cút hàn inox đường kính bằng nhau được sử dụng để nối các đường ống có cùng đường kính ngoài, trong khi cút hàn inox đường kính không bằng nhau được sử dụng để nối các đường ống có đường kính ngoài khác nhau.
Các tiêu chuẩn sản xuất bao gồm: tiêu chuẩn quốc gia Trung Quốc, tiêu chuẩn điện, tiêu chuẩn nước, tiêu chuẩn Mỹ, tiêu chuẩn Đức, tiêu chuẩn Nhật Bản, v.v.
Dựa trên bán kính cong, cút hàn inox có thể được chia thành cút hàn inox bán kính dài và cút hàn inox bán kính ngắn. Cút hàn inox bán kính dài có bán kính cong bằng 1,5 lần đường kính ngoài của ống, tức là R = 1,5D. Cút hàn inox bán kính ngắn có bán kính cong bằng đường kính ngoài của ống, tức là R = 1,0D. (D là đường kính ống, và R là bán kính cong).
Theo góc: cút hàn inox 304 thông thường có góc 45 độ, 90 độ và 180 độ, và có thể kết hợp với bán kính cong để tạo thành các loại cụ thể như cút hàn inox bán kính dài 45 độ, cút hàn inox bán kính ngắn 90 độ, cút hàn inox bán kính dài 90 độ và cút hàn inox bán kính dài 180 độ.
Theo định mức áp suất, có khoảng mười bảy loại, tương ứng với các tiêu chuẩn ống của Mỹ: Sch5s, Sch10s, Sch10, Sch20, Sch30, Sch40s, STD, Sch40, Sch60, Sch80s, XS; Sch80, Sch100, Sch120, Sch140, Sch160, XXS; trong đó STD và XS là hai loại được sử dụng phổ biến nhất.
Vật liệu và Sản xuất cút hàn inox
Thành phần hóa học của cút hàn inox 304 phải đáp ứng các yêu cầu của các tiêu chuẩn như GB/T 12771—2019 “Ống hàn bằng thép không gỉ dùng cho vận chuyển chất lỏng”. Các quy trình sản xuất chính của nó bao gồm các kỹ thuật đẩy, ép và rèn. Hàn là phương pháp kết nối chính. Hàn đòi hỏi phải đảm bảo tính nhất quán của vật liệu ống và xử lý trước phần vát mép. Chất lượng hàn kém và ứng suất dư cao có thể dẫn đến nứt ăn mòn ứng suất ở cút ống. Do đó, các quy trình hàn cần được kiểm soát để giảm hàm lượng tạp chất và ứng suất dư.
Hiệu suất và Tiêu chuẩn cút hàn inox
Theo tiêu chuẩn GB/T 12771—2019 “Ống hàn thép không gỉ dùng cho vận chuyển chất lỏng”, độ bền kéo và độ bền chảy của cút hàn inox 304 phải đáp ứng các yêu cầu, và độ giãn dài sau khi gãy cũng là một chỉ số quan trọng. Trong các trường hợp thực tế, người ta đã phát hiện ra rằng độ bền kéo và độ bền chảy của vật liệu cút đáp ứng các tiêu chuẩn, nhưng độ giãn dài sau khi gãy không đáp ứng các tiêu chuẩn, đây là một trong những biểu hiện của khuyết tật về hiệu suất.
Cần lưu ý rằng cút hàn inox 304 có thể có nguy cơ bị nứt do ăn mòn ứng suất trong một số môi trường nhất định (chẳng hạn như môi trường ăn mòn hydro sunfua ẩm có chứa lưu huỳnh). Chất lượng hàn kém và ứng suất dư lớn sẽ làm trầm trọng thêm nguy cơ này. Do đó, trong các tiêu chuẩn và ứng dụng liên quan, ngoài thành phần hóa học và các đặc tính cơ học thông thường của bản thân vật liệu, cần phải chú ý đến việc kiểm soát quy trình hàn, loại bỏ ứng suất dư và tránh các môi trường ăn mòn có hại.
Phân tích và phòng ngừa lỗi
Nứt ăn mòn do ứng suất là một chế độ hỏng hóc điển hình của cút hàn inox 304 trong môi trường ăn mòn có chứa lưu huỳnh. Ví dụ, một cút hàn inox 304 trong đường ống tháp rửa metanol bị nứt tại mối hàn trục trong môi trường chứa hydro sunfua với nhiệt độ hoạt động khoảng -45℃ và áp suất hoạt động 3,2MPa. Nguyên nhân gây nứt bao gồm chất lượng hàn kém, ứng suất dư lớn và tác động kết hợp của môi trường ăn mòn hydro sunfua ẩm dẫn đến nứt ăn mòn do ứng suất. Các đề xuất phòng ngừa và cải thiện bao gồm kiểm soát quá trình hàn để giảm tạp chất và ứng suất dư, tránh để thiết bị nằm trong phạm vi nhiệt độ nhạy cảm trong thời gian dài và loại bỏ môi trường ăn mòn hydro sunfua ẩm.
Các lĩnh vực ứng dụng cút hàn inox
Các cút hàn inox 304 được sử dụng rộng rãi trong ngành công nghiệp hóa chất, chẳng hạn như trong đường ống tháp rửa metanol để kết nối các đường ống và thay đổi hướng. Trong môi trường này, cút hoạt động ở nhiệt độ khoảng -45℃ và áp suất 3,2MPa, và môi trường chứa các thành phần ăn mòn như hydro sunfua. Cút có thể bị nứt ăn mòn do ứng suất do chất lượng hàn kém, ứng suất dư lớn và môi trường ăn mòn chứa lưu huỳnh. Kiểm soát quá trình hàn, giảm ứng suất dư và tránh môi trường ăn mòn hydro sunfua ẩm ướt là chìa khóa để đảm bảo hoạt động an toàn của nó.
Hiệu suất thị trường cút hàn inox
Một số nhà sản xuất cung cấp dịch vụ tùy chỉnh không tiêu chuẩn, hỗ trợ gia công dựa trên vật liệu và bản vẽ được cung cấp và có sẵn hàng tồn kho các sản phẩm như cút hàn inox đường kính lớn.
Là một loại phụ kiện đường ống thép không gỉ có nhu cầu cao, có những cuộc thảo luận kỹ thuật liên quan trên thị trường, chẳng hạn như phân tích sự khác biệt giữa co hàn inox 304, 304L và 304H.